


Qingdao Tianhua Yihe Foundry Factory är en av de ledande tillverkarna och leverantörerna av specialanpassade kraftiga stålkilplattor och svetsade strukturella fästen i Kina. Vi har världsledande produktionsutrustning och stark tillverkningskapacitet. Köp gärna skräddarsydda produkter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Anpassade kilplattor av stål och kraftiga svetsade fästen för ramar för maskiner och utrustning
Qingdao Tianhua Yihe Metal Fabrication tillverkarskräddarsydda kilplattor i stål, förstyvningsplattor och kraftiga svetsade konsoler för OEM-maskiner: utrustningsbasramar, medar, chassi, transportörkonstruktioner, lyft- och hanteringsutrustning, jordbruks- och anläggningsmaskiner. En kil ser enkel ut, men den avgör om ett ramhörn förblir fyrkantigt under vibrationer och belastning. Plåtprofil, hålposition, svetsåtkomst, hörnklämmor och distorsionskontroll måste alla vara rätt för att fogen ska fungera som den ska.
Vi skär, avfasar, borrar, formar och svetsar kilplattor och konsolenheter strikt efter dina tekniska ritningar, med ytbehandling av kvalificerade partnerleverantörer som vi hanterar och inspekterar, med 20+ års erfarenhet av OEM-tillverkning och ett ISO 9001:2015 kvalitetssystem. Vårt fokus är utrustning och maskindelar, inte att bygga stålkonstruktioner.
Skicka din plåt eller svetsritning med svetssymboleroch vi kommer att granska svetsåtkomst, hålpositioner och risk för snedvridning innan offert.Begär en kil offerteller mejlaandywang@qdthyhmetalfab.com.
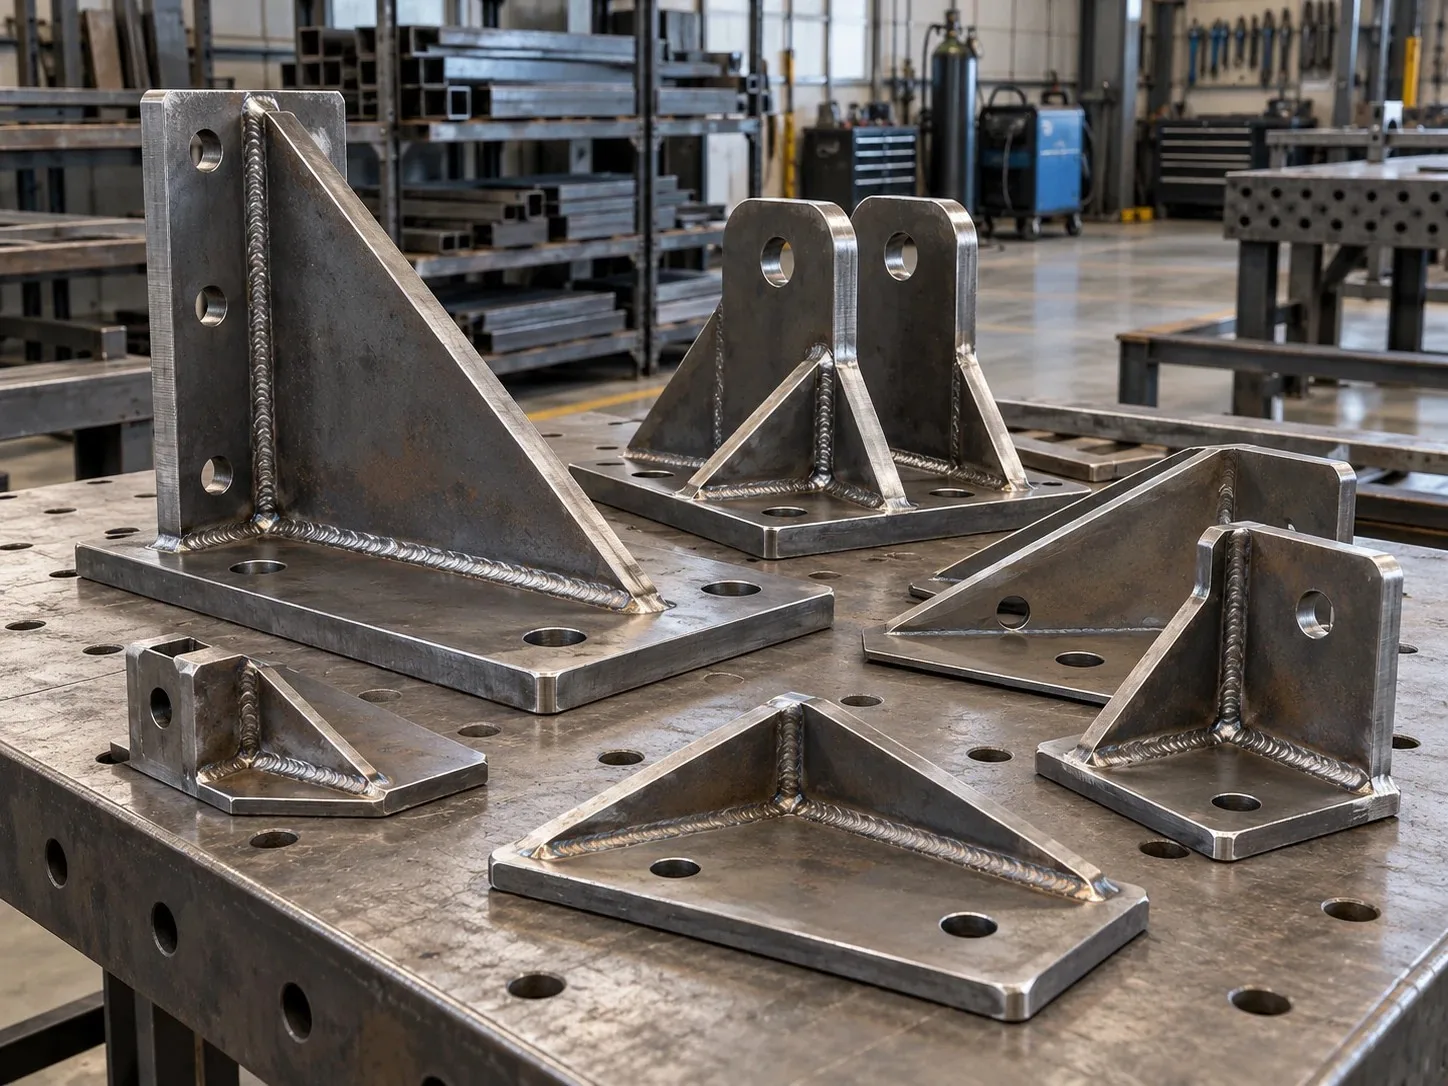
Typiska kilplattor och tunga fästen
- Triangulära och trapetsformade kilar för ramhörn och pelare-till-basfogar
- Förstyvning och ribbplattor för maskinunderlag och medar
- Svetsade L- och T-fästen för motorer, pumpar, växellådor och cylindrar
- Basram hörnplattor och fotplattor för medar och maskinunderlag
- Flerplåtssvetsade konsoler med bearbetade hål
- Klämda monteringsfästen för transportörer och hanteringsutrustning
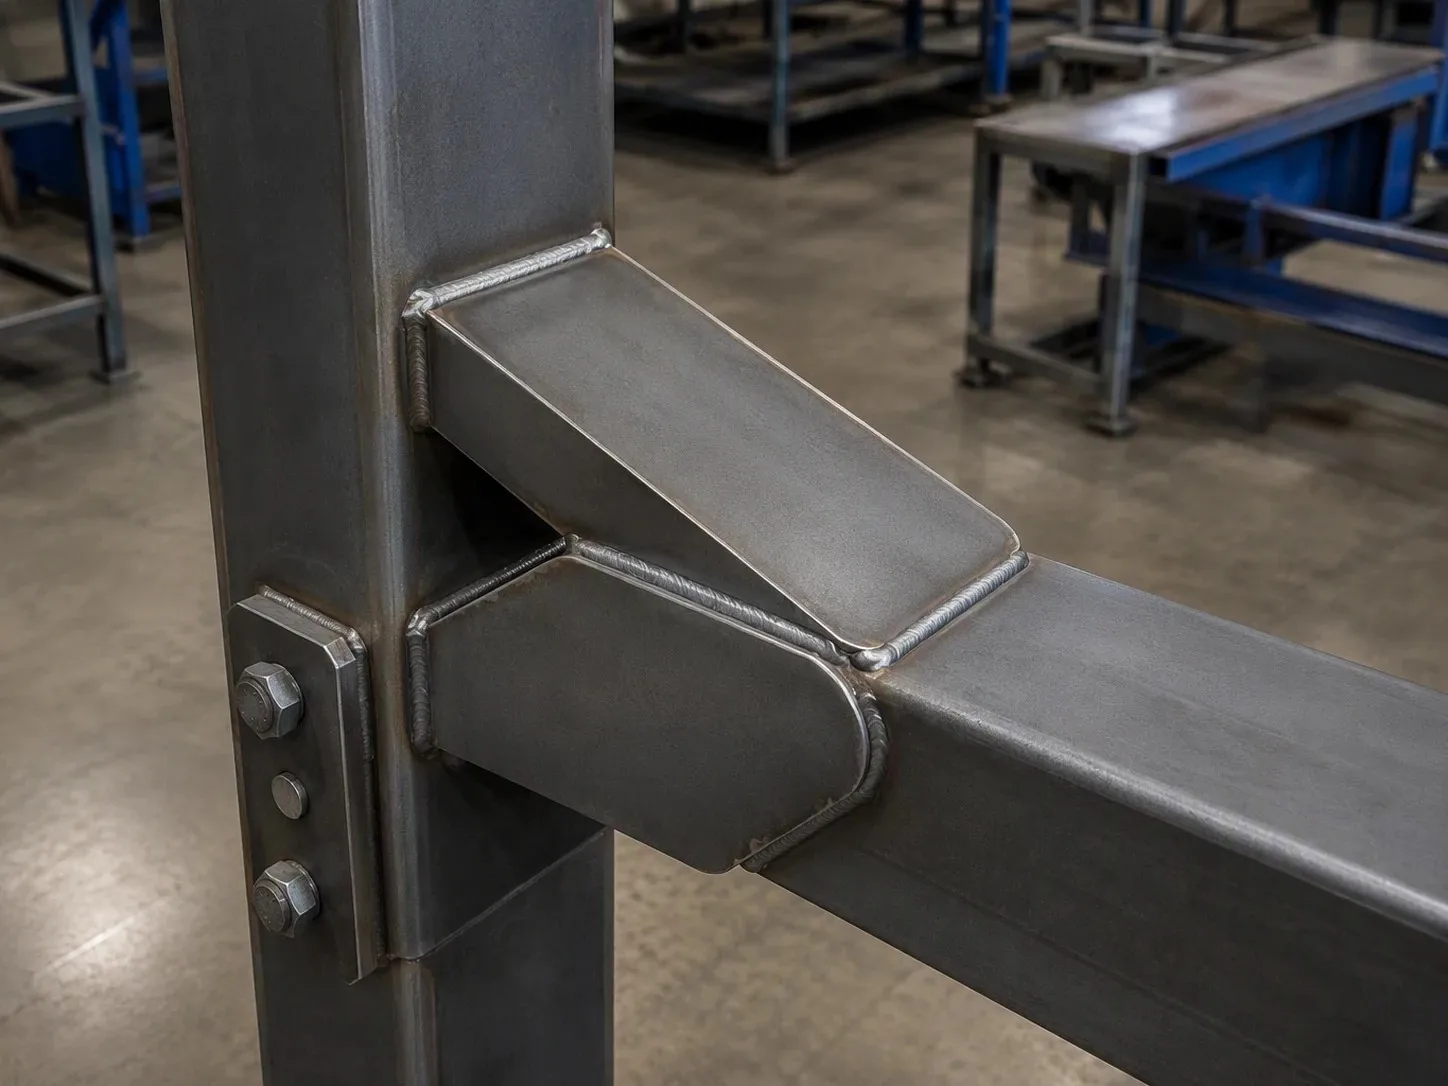
Plåttillverkning och svetsmöjligheter
| Punkt | Förmåga |
|---|---|
| Material | Kolstål ASTM A36, Q235B, Q355B, S275JR, S355JR; rostfritt 304 / 316L; andra kvaliteter som väderpåverkan eller slitplåt på begäran |
| Plåttjocklek | 3â€"50 mm (0,118"â€"2,00"); tjockare plåt granskad per ritning |
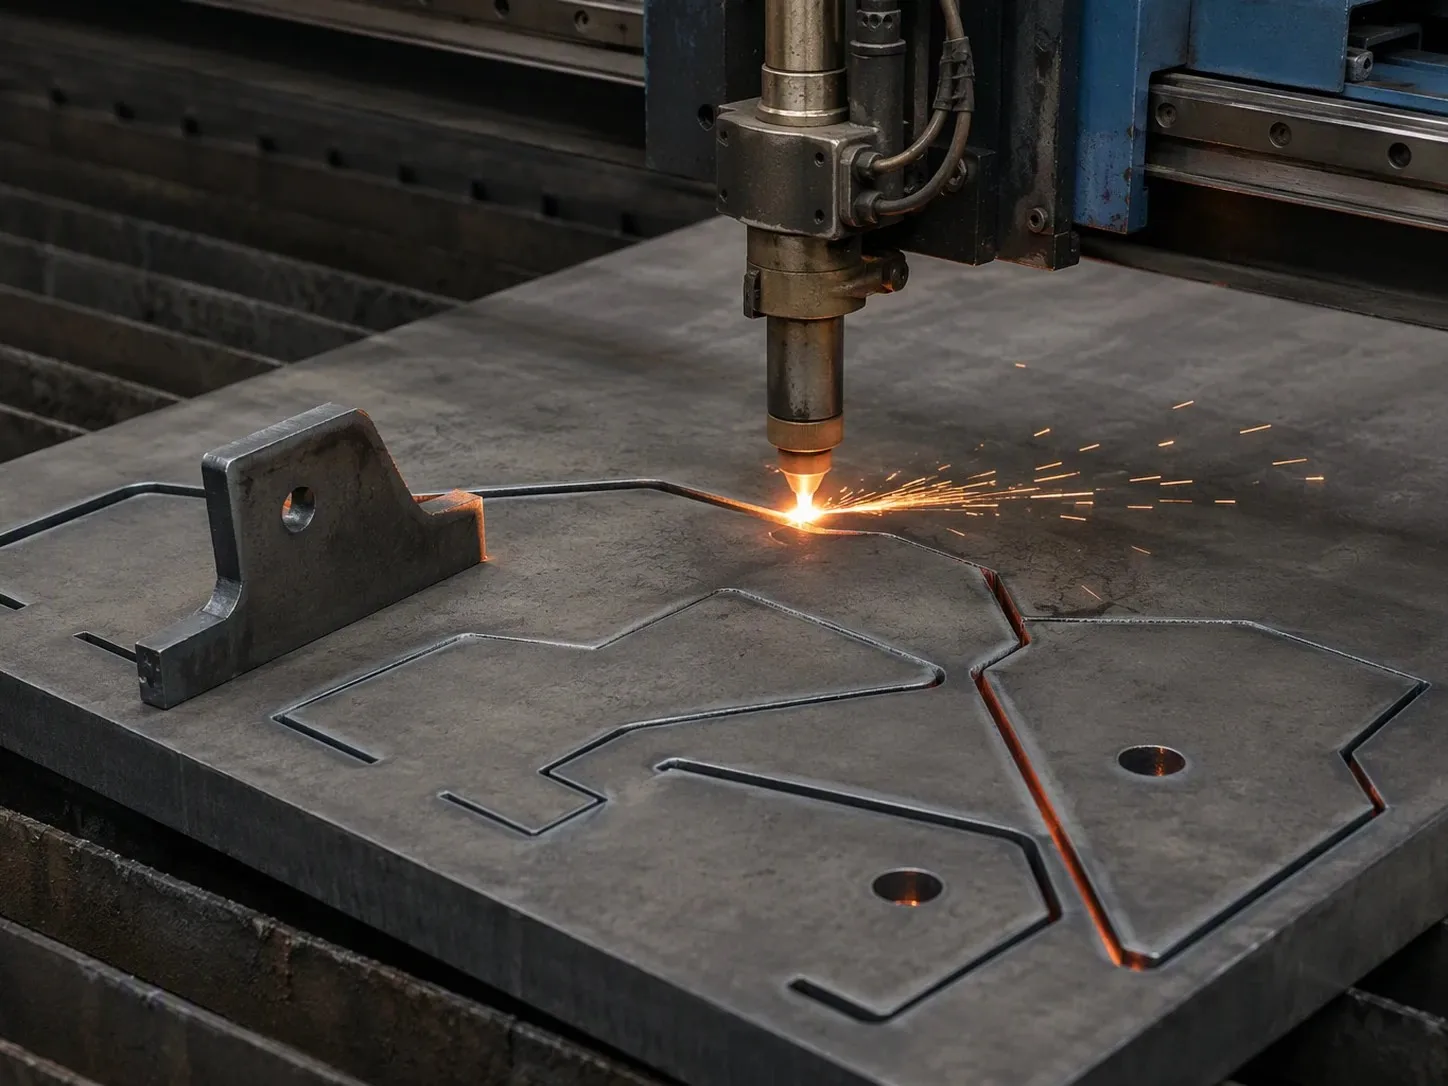
| Skärande | CNC fiber laserskärning; andra termiska skärmetoder för tung plåt där det är lämpligt |
| Skärtolerans | Laserskurna profiler till ritning; uppnåbar tolerans beror på plåttjockleken. Borrningar och stifthål som behöver täta passningar bearbetas efter skärning eller svetsning |
| Kantförberedelse | Gradning, avkalkning, enkel/dubbel fas (V, K-spår), försänkning, borrning, gängning |
| Svetsning | GMAW (MIG/MAG), GTAW (TIG), FCAW; multi-pass käl- och spårsvetsar till dina svetssymboler och specificerad kod |
| Avslutar | Levereras oljad, eller kulblästrad, grundmålad, pulverlackerad eller varmförzinkad av kvalificerade partnerleverantörer, hanteras och inspekteras av oss |
| Inspektion | Måttkontroll på ytplåt, bromsok, stiftmätare; NDT som UT eller MT på begäran |
| MOQ | Prototyper från 1 stycke; upprepa produktionssatser från den godkända första artikeln |
| Ledtid | Prover/prototyper 5â€"7 dagar; massproduktion 20â€"30 dagar, beroende på komplexitet och kvantitet; bekräftas på offerten |
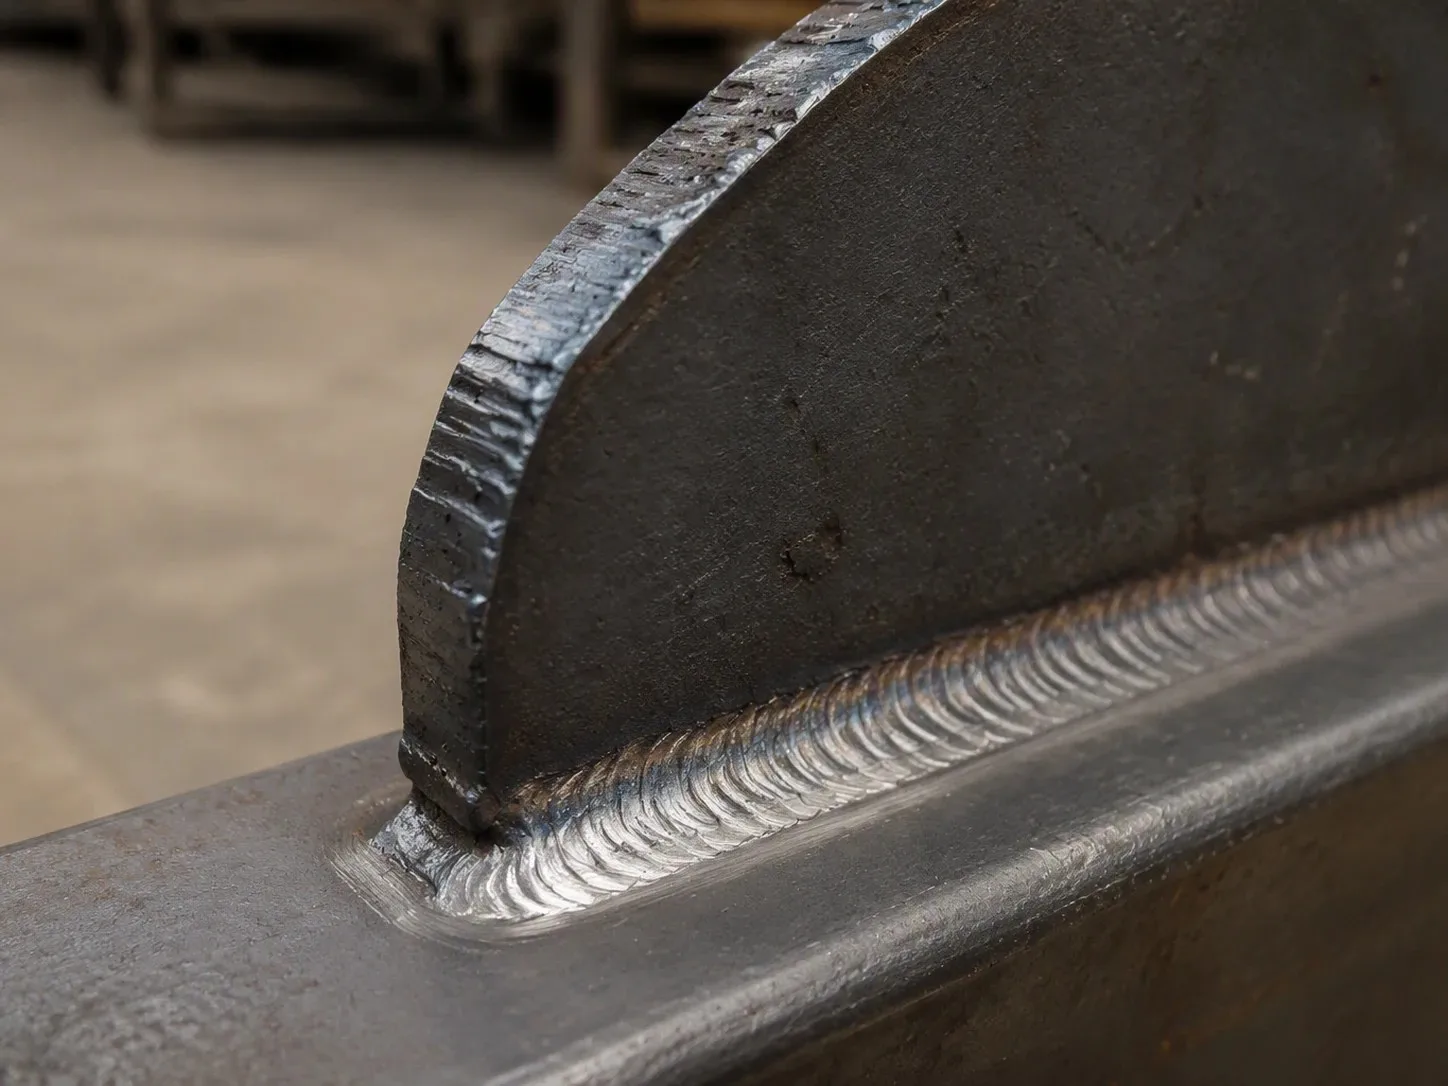
Svetsning och distorsionskontroll
Kraftiga kilar drar ramarna ur kvadraten om svetsning inte är planerad. Vi häftar och passar in fixturer, balanserar svetssekvenser på båda sidor av fogen och rätar ut efter svetsning vid behov. Borrningar, monteringsytor och stifthål som måste passa över en svetsning är bäst bearbetade efter svetsning; vi kommer att rekommendera detta när rittoleranserna kräver det.
Har du en svetsning att citera?Se vårsvetsade konstruktionsdelarförmåga, ellerladda upp ritningar nu. WhatsApp +86 138 6398 9651.
Kvalitetskontroll och dokumentation
- Materialkvalitet kontrolleras mot brukscertifikat vid mottagandet.
- Första artikelbesiktning av profil, hålpositioner och tjocklek.
- Visuell svetsinspektion mot dina svetssymboler; svetsstorlek kontrolleras med mätare.
- Fyrkantighet och planhet hos svetsade konsoler kontrollerade på en ytplåt.
- NDT (UT eller MT) på begäran, plus materialcertifikat och dimensionsrapporter för överenskommen omfattning.
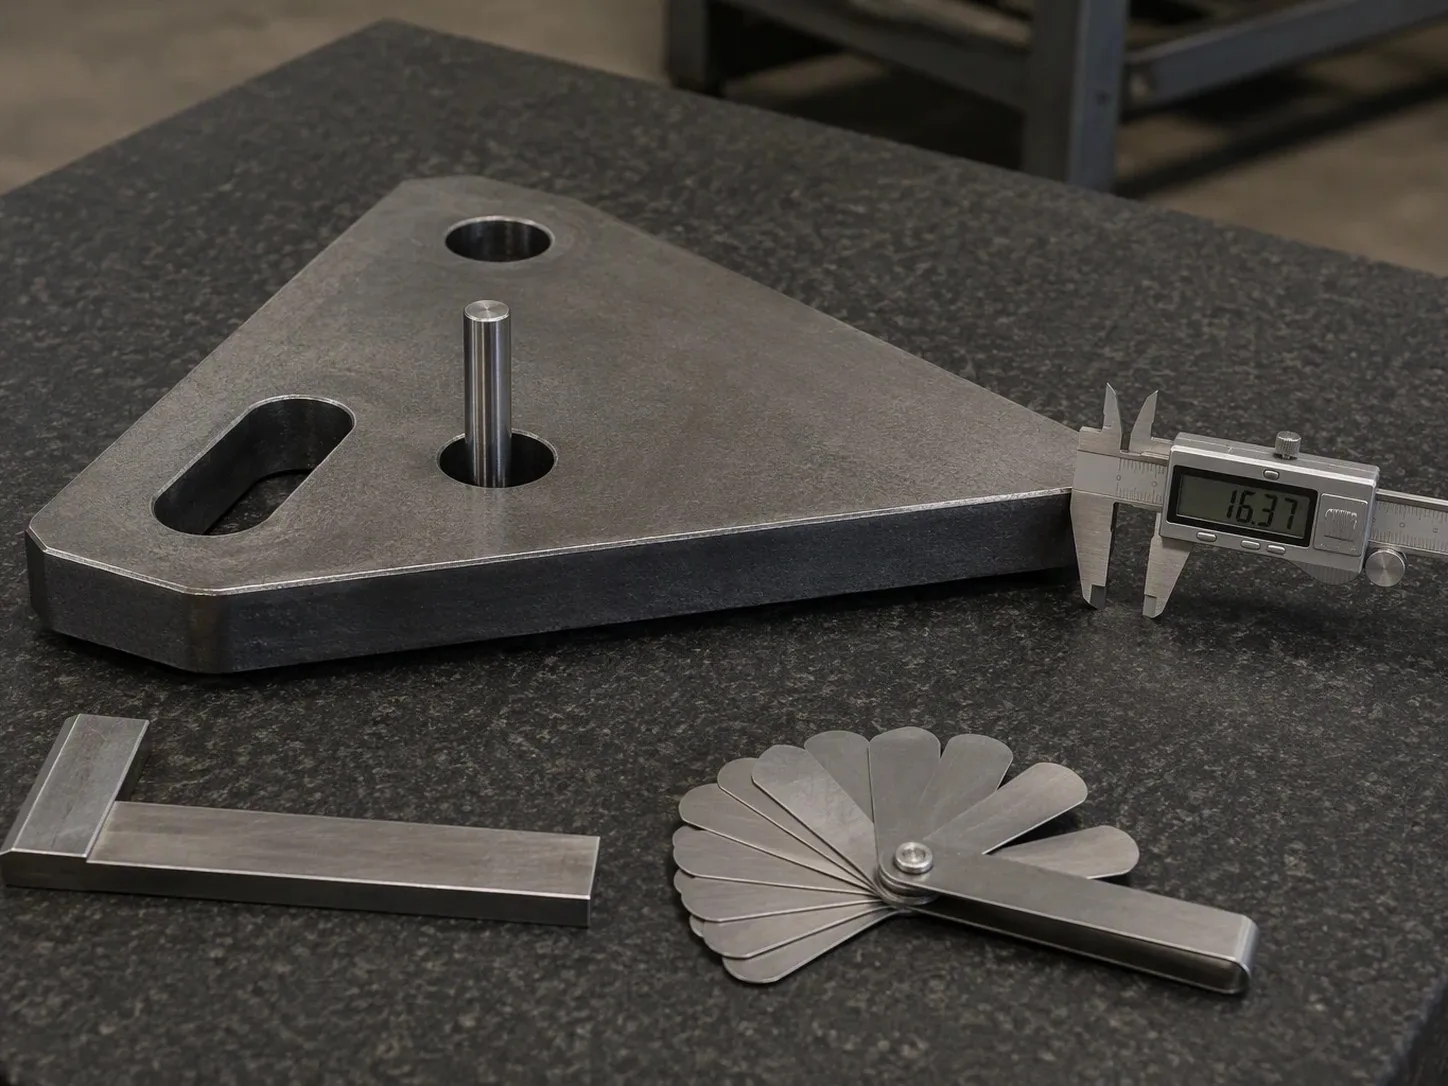
DFM-tips för kilplåtar och svetsade konsoler
- Klipp in det inre hörnet.Lägg till en hörnklämma (snipe) där kilen möter ledens kälsvetsar, så svetsar inte korsar och svetsen kan löpa runt änden.
- Avstånd från hål till kant.Håll minst 1,5 Ã-plåttjocklek mellan hålkant och plåtkontur för att undvika förvrängning och svaga kanter.
- Fasade tjocka plåtar under dynamisk belastning.För plattor över ca 12 mm som bär tunga eller cykliska laster, specificera enkel eller dubbel fas för full penetration istället för överdimensionerade filéer.
- Avlufta och dränera för galvanisering.Lägg till ventilations-/dräneringshål (cirka 10 mm eller större) i stängda fickor så att zink kan flöda och delar är säkra att doppa.
- Design för lagertjocklek.Vanliga plåtstorlekar (6, 8, 10, 12, 16, 20, 25 mm) är snabbare att hämta än udda mätare.
- Maskin efter svetsning där passform spelar roll.Markera hål och ytor som behöver eftersvetsningsbearbetning; enbart skurna hål kommer att röra sig under svetsning.
Hur man beställer
- STEP/IGES och/eller DWG, DXF eller PDF-ritningar med revision.
- Materialklass, plåttjocklek och svetskod eller acceptanskriterier.
- Svetssymboler, kritiska mått och egenskaper för att bearbeta efter svetsning.
- Finish, NDT och dokument krävs.
- Antal per artikelnummer och inlämnade (vänster/höger) kvantiteter.
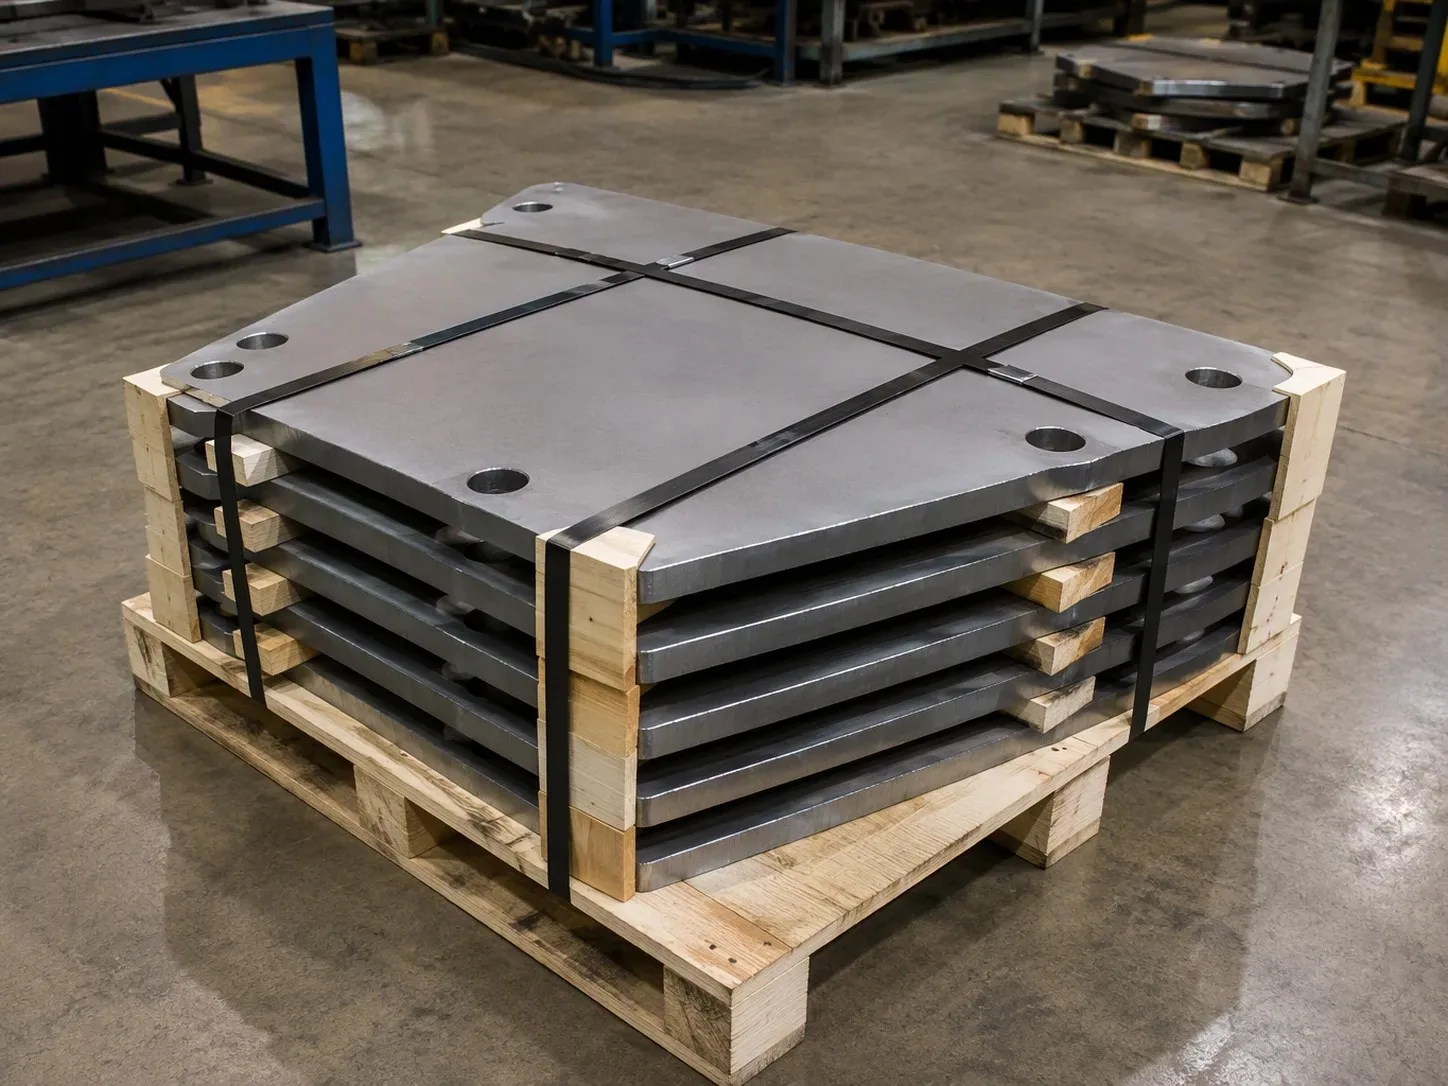
MOQ och ledtid:prototyper från 1 st. Prover och prototyper tar 5–7 dagar; massproduktion tar 20–30 dagar, beroende på komplexitet och kvantitet, och bekräftas i offerten. Ytbearbetning utförs av kvalificerade partnerleverantörer, sköts och kontrolleras av oss.
FAQ: Custom Steel Gusset Plates
Vilken tjocklek på kilplattan kan du producera?
Vi bearbetar regelbundet plåt från 3 mm till 50 mm. Tjockare plåt kan ses mot ritningen och skärmetoden.
Vilken tolerans kan du hålla på laserskurna kilplattor?
Laserskurna profiler är gjorda för din rittolerans; vad som är möjligt beror på plåttjockleken. För hål eller stifthål som behöver täta passningar rekommenderar vi bearbetning, vilket vi bekräftar vid granskning.
Kan du svetsa kilar till min ram eller konsol?
Ja. Vi levererar lösa plåtar, satssatser eller helsvetsade konsoler, svetsade till dina svetssymboler och den kod eller acceptanskriterier du anger.
Levererar ni varmförzinkade kilplåtar?
Ja, när specificerat. Varmförzinkning utförs av en kvalificerad partnerförzinkare och sköts och inspekteras av oss. Lägg till ventilations- och dräneringshål i slutna sektioner och berätta vilken beläggningsstandard du behöver.
Kan du tillhandahålla materialcertifikat och NDT-rapporter?
Materialcertifikat medföljer beställningen. UT- eller MT-testning kan ordnas på begäran; komma överens om omfattningen och acceptanskriterierna i offerten.
Vad är din MOQ och ledtid för kilplattor?
Prototyper accepteras från 1 st. Prover och prototyper tar 5–7 dagar, massproduktion tar 20–30 dagar, beroende på komplexitet och kvantitet. Exakt ledtid bekräftas på offerten.
Relaterade produkter
- Anpassade laserskurna plåtfästen
- Anpassade monteringsplattor i plåt
- Skräddarsydda svetsade konstruktionsdelar för OEM-utrustning
Få dina kilplattor och svetsade konsoler granskade och offererade. Skicka ritningareller mejlaandywang@qdthyhmetalfab.com.
Populära Taggar: skräddarsydda kraftiga kilplåtar av stål och svetsade konstruktionsfästen, Kina anpassade kraftiga kilplåtar av stål och svetsade konstruktionsfästen tillverkare, leverantörer, fabrik


